La automatización industrial no sustituye la experiencia humana: permite aprovecharla mejor. Mientras los Cobots ejecutan tareas repetitivas con mayor consistencia, operadores y técnicos se concentran en supervisión, calidad y mejora continua. En manufactura metalmecánica, esto reduce variabilidad y retrabajos. Automatizar correctamente significa transformar la experiencia de planta en una operación controlada, medible, repetible y escalable.
¿Automatizar significa sustituir personal?
No. En una estrategia de automatización bien planteada, automatizar significa distribuir mejor el trabajo entre personas, equipo y proceso.
Un operador experimentado posee algo que ninguna máquina adquiere por sí sola: criterio. Sabe reconocer cuándo una pieza está fuera de especificación, cuándo un cordón de soldadura presenta variaciones en su formación o apariencia, cuándo una fijación no está asentando correctamente o cuándo una variable del proceso comienza a salirse de control.
Lo que no necesariamente agrega valor es utilizar ese conocimiento especializado para ejecutar cientos de veces la misma trayectoria, mantener durante horas una herramienta abrasiva o repetir un movimiento que puede parametrizarse.
Ahí entra la automatización.
El cobot ejecuta lo repetitivo; el especialista controla, optimiza y decide.
En una operación de soldadura, por ejemplo, la experiencia del soldador sigue siendo fundamental para definir parámetros, secuencia, posición, consumible, preparación de junta y criterios de aceptación. La diferencia es que, una vez establecido un proceso robusto, parte de ese conocimiento puede transformarse en una secuencia de trabajo estandarizada o un conjunto de parámetros y procedimientos definidos.
El resultado es una operación menos dependiente de la variación humana y mucho más sustentada en estandarización de proceso.
De “así lo hace el operador” a “así está definido el proceso”
Uno de los riesgos operativos más frecuentes en manufactura surge cuando una operación crítica depende en exceso de una persona específica.
Es común escuchar frases como:
“Esa pieza solamente la suelda Juan.”
O:
“Cuando está Pedro en acabado, sale mejor.”
Desde una perspectiva de ingeniería industrial, eso representa un riesgo.
No porque el operador esté haciendo mal su trabajo, sino porque parte importante del conocimiento permanece concentrado en una habilidad individual difícil de escalar.
Cuando aumenta el volumen de producción, cambia el turno, falta el especialista o se incorpora personal nuevo, pueden surgir variaciones en los resultados, si el especialista falta o si la empresa necesita incorporar personal nuevo, comienza a aparecer la variación.
En soldadura pueden presentarse diferencias en la penetración, el perfil del cordón, la velocidad de avance o el aporte térmico. En pulido y desbaste pueden cambiar la presión, el ángulo, la trayectoria o la remoción de material.
La profesionalización empieza cuando la calidad deja de depender de quién ejecuta la operación y empieza a depender de cómo está diseñado el proceso.
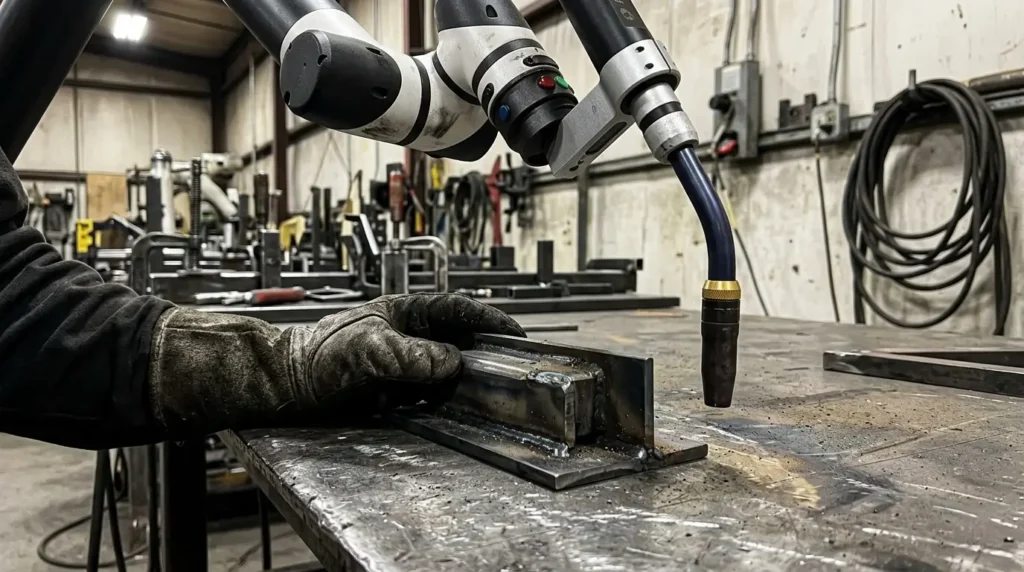
Un cobot correctamente integrado mantiene resultados mucho más estables, posiciones y parámetros con elevada consistencia. Esto facilita mantener resultados mucho más estables entre ciclos de producción.
¿Dónde tiene sentido utilizar un cobot?
La respuesta correcta no empieza por el equipo.
Empieza por el proceso.
Antes de evaluar un cobot conviene preguntarse dónde existen operaciones con alta repetitividad, variación de calidad, tiempos improductivos, dificultad para encontrar personal especializado, problemas ergonómicos o cuellos de botella que limitan la capacidad de la planta.
En una empresa metalmecánica pueden existir oportunidades en soldadura MIG/MAG, TIG o láser, además de pulido, rectificado, desbaste, desbarbado, cepillado y otras tareas de remoción o acabado.
También pueden existir aplicaciones fuera de la soldadura, particularmente cuando la operación requiere precisar que la viabilidad de estas aplicaciones también depende de la geometría de la pieza, la repetibilidad de su posicionamiento y los requerimientos de la operación
Pero existe una condición fundamental:
No todo proceso debe automatizarse de la misma manera.
Un taller de alta variedad de productos y bajo volumen de producción por referencia puede necesitar flexibilidad para cambiar rápidamente entre números de parte. Una operación de mayor volumen puede requerir fixtures (dispositivos de fijación) más dedicados, una doble estación, mayor velocidad y una arquitectura enfocada en maximizar la disponibilidad.
Por eso, hablar de automatización sin hablar de mezcla de producción, tiempo de ciclo, dispositivo de fijación (fixture), seguridad, calidad y costo por pieza, sería quedarse solamente en la superficie.
La repetibilidad es una ventaja financiera, no solamente técnica
En piso de producción, una pieza defectuosa cuesta mucho más que el material que contiene.
Puede implicar horas de retrabajo, interrupción del flujo, nueva inspección, consumo adicional de soldadura o abrasivos y, en el peor escenario, rechazo del cliente.
Cuando un proceso se vuelve más repetible, la empresa obtiene algo particularmente valioso: previsibilidad.
Esto permite estimar mejor los tiempos de producción, programar con mayor confianza, reducir la dispersión de resultados entre turnos, aprovechar de forma más eficiente al personal especializado y disminuir el riesgo de que la calidad del proceso cambie conforme avanza la jornada.
En manufactura, eso se traduce en una operación más estable.
Producir más no siempre significa mover la máquina más rápido. Muchas veces significa dejar de perder tiempo corrigiendo lo que debió salir bien desde el principio.
El fixture puede ser tan importante como el cobot
Un error frecuente es concentrar toda la atención en el brazo robotizado.
Pero un cobot extremadamente repetible no puede corregir por sí solo una pieza mal localizada.
Si cada componente llega a una posición distinta, la trayectoria programada deja de coincidir con la realidad.
Por eso, la automatización debe analizarse como un sistema.
La mesa, el fixture, la referencia geométrica, el herramental, la antorcha, la fuente, la herramienta de acabado y la lógica de operación deben trabajar de forma coherente.
Esto aplica tanto para soldadura como para pulido, desbarbado, rectificado y prácticamente cualquier operación automatizada.
Comprar solamente el equipo no equivale a automatizar el proceso.
¿Qué cambia para el operador?
Cambia el tipo de trabajo. En lugar de ejecutar continuamente una trayectoria, puede supervisar el proceso. En lugar de depender exclusivamente de habilidad manual, puede aprender programación, ajustes, interpretación de variables y solución de problemas. En lugar de utilizar su experiencia únicamente para fabricar una pieza, puede utilizarla para mejorar la forma en que se fabrican cientos.
Eso eleva el valor del conocimiento técnico.
Y también ayuda a enfrentar uno de los retos más serios de la manufactura actual: la disponibilidad de mano de obra especializada.
Automatizar no elimina la experiencia. La convierte en capacidad de proceso.
Seguridad y ergonomía también forman parte del retorno
Soldadura y acabado pueden implicar exposición a calor, radiación, partículas, humos, vibración, ruido y movimientos repetitivos.
Aunque cada aplicación requiere su propio análisis de riesgos, trasladar determinadas tareas a una solución automatizada puede reducir la exposición directa del operador y permitir que éste se concentre en supervisión, preparación y control.
Eso también tiene valor.
El retorno de una solución de automatización no debería calcularse únicamente con piezas por hora.
Debe considerar calidad, estabilidad, disponibilidad, ergonomía, retrabajo, costo de capacitación, rotación de personal y continuidad operativa.
Automatizar correctamente requiere ingeniería, no solamente catálogo
El proceso debería comenzar con la pieza y con la operación actual.
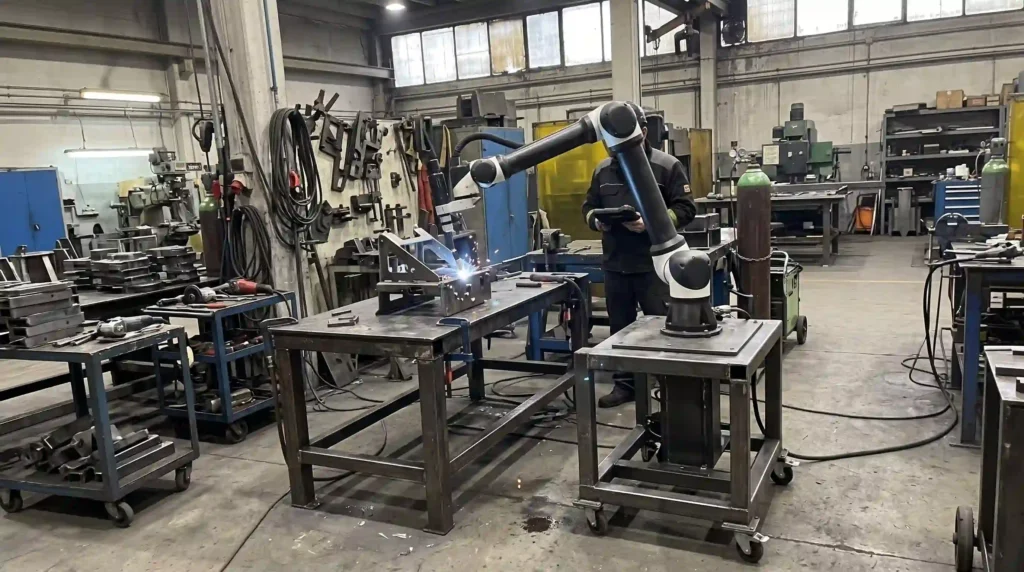
Antes de definir una solución, es necesario entender qué se fabrica, en qué volumen, qué materiales se procesan y cuál es el tiempo de ciclo actual. También debe analizarse dónde se genera retrabajo, qué cambia entre una referencia de pieza y otra, cuál es el nivel de precisión requerido y si existe un fixture adecuado para asegurar la estabilidad y la repetibilidad durante el proceso.
Con esta información, puede determinarse si conviene implementar una solución colaborativa o una celda de automatización diseñada para una aplicación específica.
o incluso mantener determinada operación manual.
Cobion Automation trabaja precisamente desde esta lógica de ingeniería de aplicación, integrando soluciones de automatización para soldadura, acabado y otros procesos industriales, acompañadas por consultoría técnica, capacitación y soporte.
El valor de probar tecnología en condiciones reales
Una de las diferencias más importantes de Cobion Automation es su relación con ACV Group y su laboratorio vivencial.
No se trata únicamente de contar con equipos para hacer demostraciones.
Dentro del entorno industrial de ACV Group se utilizan cobots, máquinas de corte láser y distintas soluciones de automatización en diversos procesos y actividades reales.
Esto genera experiencia sobre situaciones que difícilmente aparecen completas en una ficha técnica: preparación de la pieza, accesibilidad, fixture, tiempos de cambio, programación, desgaste de herramientas, interacción con otros procesos y comportamiento del equipo dentro de la operación cotidiana.
La diferencia es importante: una cosa es conocer la tecnología y otra es conocer lo que sucede cuando esa tecnología empieza a producir.
Ese aprendizaje permite abordar los proyectos con criterios mucho más cercanos a la realidad del cliente.
¿Cuándo debería comenzar a evaluar automatización una empresa?
El momento adecuado suele aparecer cuando empiezan a repetirse ciertas señales: dificultad para mantener calidad entre turnos, exceso de retrabajo, dependencia de operadores clave, presión por aumentar producción, dificultad para contratar personal especializado o tareas que consumen demasiadas horas en actividades repetitivas.
Esperar a que el problema se convierta en emergencia normalmente reduce las alternativas.
Por eso, una evaluación temprana permite analizar la aplicación con mayor calma y determinar dónde existe verdadero potencial.
Si su empresa fabrica componentes metálicos, maquinaria, estructuras, equipos industriales o piezas que requieren soldadura, acabado o procesos repetitivos, contacte a Cobion Automation y presente su aplicación. Una revisión técnica de pieza, volumen, tiempo de ciclo y condiciones actuales puede ayudar a determinar si un cobot puede convertir ese proceso en una operación más estable, repetible y competitiva.
La meta no es tener más robots. La meta es fabricar mejor.
#CobionAutomation #AutomatizacionIndustrial #Cobots #RoboticaColaborativa #SoldaduraRobotizada #Metalmecanica #ManufacturaAvanzada #IngenieriaIndustrial #Industria50 #ManufacturaMexico