Soldar una pieza no significa terminarla. Operaciones como el desbaste, el rectificado, el desbarbado y el pulido consumen horas productivas y generan variabilidad en los acabados. Los Cobots permiten estandarizar trayectorias, velocidades y condiciones de contacto, siempre que la programación y las herramientas sean adecuadas. Para fabricantes metalmecánicos, automatizar el acabado puede reducir retrabajos, mejorar la uniformidad y liberar personal para tareas de mayor valor, manteniendo la flexibilidad de producción.
Después del cordón comienza otro proceso
Cuando se habla de automatización metalmecánica, gran parte de la conversación se centra en la soldadura.
Es lógico.
La soldadura influye directamente en la calidad estructural, la capacidad de producción y el cumplimiento de especificaciones.
Pero basta recorrer una planta para identificar otra realidad:
Una pieza correctamente soldada todavía puede requerir mucho trabajo antes de considerarse terminada.
Puede ser necesario eliminar salpicaduras, nivelar un cordón, retirar rebabas, suavizar aristas, rectificar una superficie, pulir zonas visibles o preparar el componente antes de la pintura, el recubrimiento o el ensamble.
Estas actividades suelen consumir muchas horas-hombre y, además, tienen una característica incómoda: dependen en gran medida de la habilidad y resistencia física del operador.
Ahí existe una oportunidad considerable para la automatización.
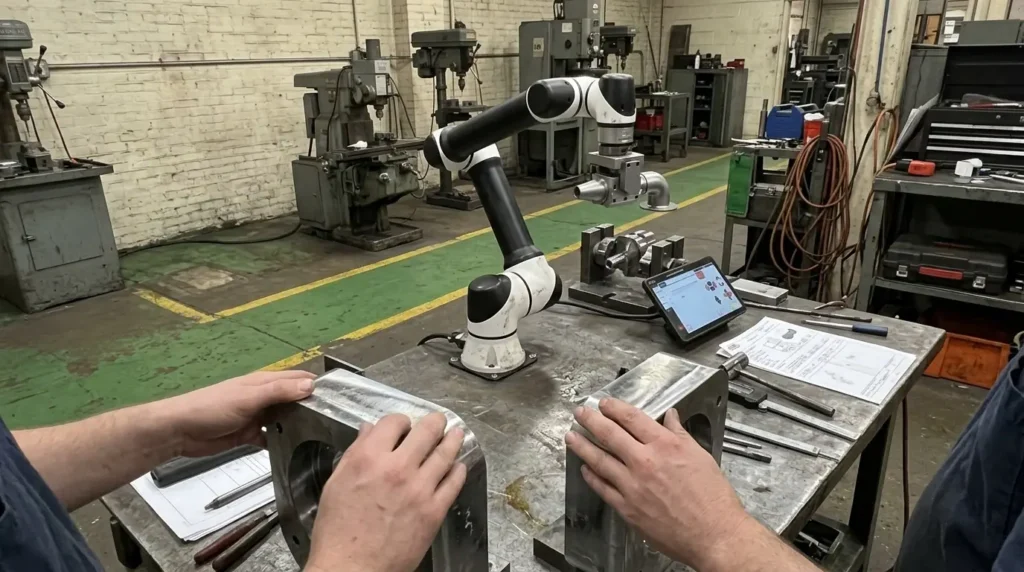
¿Por qué el acabado manual genera variación?
Porque el contacto entre la herramienta y la pieza cambia constantemente. En un esmerilado manual, por ejemplo, depende de la presión, del ángulo, de la velocidad de desplazamiento, del estado del abrasivo y del tiempo de contacto que realiza el operario.
En pulido sucede algo similar.
Una presión ligeramente mayor puede modificar la apariencia superficial. Un ángulo incorrecto puede dejar marcas. Un desgaste desigual de la herramienta puede generar diferencias visibles entre componentes.
Y conforme avanza el turno, aparece otra variable:
fatiga.
Eso provoca que dos piezas producidas con el mismo plano puedan recibir acabados distintos.
Automatizar el acabado busca convertir esa habilidad manual en una condición de proceso repetible.
Desbaste: remover material con control
El desbaste tiene una función aparentemente sencilla: retirar material.
Pero técnicamente la pregunta correcta es:
¿Cuánto material, en qué lugar y bajo qué condiciones de operación?
Retirar demasiado puede afectar la geometría, el espesor o la apariencia. Retirar poco obliga a repetir la operación.
En componentes soldados es frecuente utilizar desbaste para acondicionar cordones, eliminar irregularidades o preparar superficies antes de otra operación.
Cuando la pieza y la aplicación presentan suficiente repetibilidad, un cobot puede ejecutar trayectorias programadas manteniendo condiciones mucho más estables durante el ciclo.
Esto permite reducir la dispersión entre los componentes y disminuir la dependencia de una ejecución completamente manual.
Desbarbado: pequeño detalle, gran impacto
La rebaba rara vez parece ser el problema más importante de una pieza.
Hasta que llega a ensamble.
Una arista irregular puede interferir con otro componente, dificultar la manipulación, afectar los asentamientos o generar una condición de seguridad.
En producciones recurrentes, eliminar rebabas manualmente también puede convertirse en una operación de bajo valor agregado que consume personal especializado.
Automatizar el desbarbado puede resultar especialmente útil cuando existe una familia de piezas con geometrías repetibles y una trayectoria que puede programarse de forma consistente.
La ventaja no está solo en la velocidad.
Está en que cada pieza recibe el mismo tratamiento según parámetros definidos.
Pulido: cuando la superficie también es calidad
En muchos productos industriales, la apariencia superficial forma parte de la especificación.
Es común en componentes visibles, acero inoxidable, mobiliario metálico, equipo de proceso, gabinetes, estructuras expuestas y piezas en las que el acabado final comunica calidad.
Aquí, una diferencia aparentemente pequeña puede ser importante.
Variaciones de brillo, marcas, transiciones irregulares o rayado pueden provocar el rechazo, aun cuando la dimensión de la pieza sea correcta.
Por ello, el pulido debe entenderse como un proceso controlable.
La estética industrial también se fabrica.
Una solución automatizada puede ayudar a mantener patrones más uniformes, especialmente cuando la trayectoria, la herramienta y las condiciones de contacto están correctamente definidas.
Rectificado: precisión sobre superficies críticas
El rectificado puede requerirse cuando una superficie necesita acondicionamiento dimensional o una terminación más controlada.
En aplicaciones industriales, la automatización puede resultar atractiva cuando existen ciclos repetitivos y geometrías definidas.
Pero aquí aparece un punto técnico importante:
no basta con programar posiciones.
La interacción entre la herramienta y la pieza debe mantener condiciones adecuadas de contacto.
Eso obliga a estudiar la geometría, la accesibilidad, la rigidez, el fixture, la herramienta y la estrategia de recorrido.
Por eso, automatizar operaciones de acabado es una disciplina de ingeniería y no solo de programación robótica.
Controlar fuerza y trayectoria cambia el resultado
En una operación de manipulación, basta con llegar a una coordenada.
En acabado, no.
El proceso depende de la interacción física.
La herramienta debe tocar la pieza en condiciones adecuadas, seguir la geometría y mantener el comportamiento esperado durante el recorrido.
Eso vuelve relevante el control de trayectoria y, dependiendo de la aplicación, la gestión del contacto o fuerza aplicada.
Cobion Automation ofrece soluciones para aplicaciones de grinding, deburring y brushing, así como otras alternativas de automatización para procesos metalmecánicos.
La selección debe partir siempre de la pieza y de lo que se quiere conseguir con ella.
El fixture define la referencia del proceso
Un sistema robotizado puede repetir una trayectoria con gran precisión. Pero si la pieza se coloca diferente cada vez, esa precisión pierde valor.
El fixture permite que la pieza llegue siempre en una condición definida. Debe controlar la posición, la orientación, el apoyo y la referencia.
En acabado, esto es particularmente importante porque cualquier desplazamiento altera la zona de contacto con la herramienta.
La repetibilidad del robot solo es útil si la repetibilidad de la pieza está igualmente controlada.
Este principio se aplica al desbaste, al pulido, al desbarbado, a la soldadura y a prácticamente cualquier operación automatizada.
¿Qué piezas son buenas candidatas para la automatización del acabado?
No existe una única respuesta.
Una aplicación puede ser atractiva aunque no produzca cientos de miles de componentes al año. Puede bastar con que exista una familia de piezas recurrente, tiempos manuales significativos, problemas de ergonomía o una exigencia importante de uniformidad.
En operaciones de high mix / low volume, la flexibilidad de un Cobot puede ofrecer una ventaja, ya que permite reprogramar trayectorias y utilizar la misma plataforma para diferentes referencias.
En producciones mayores, puede justificarse una solución más dedicada.
Lo importante es encontrar el equilibrio entre flexibilidad, productividad y costo.
La ergonomía también debe entrar en la ecuación
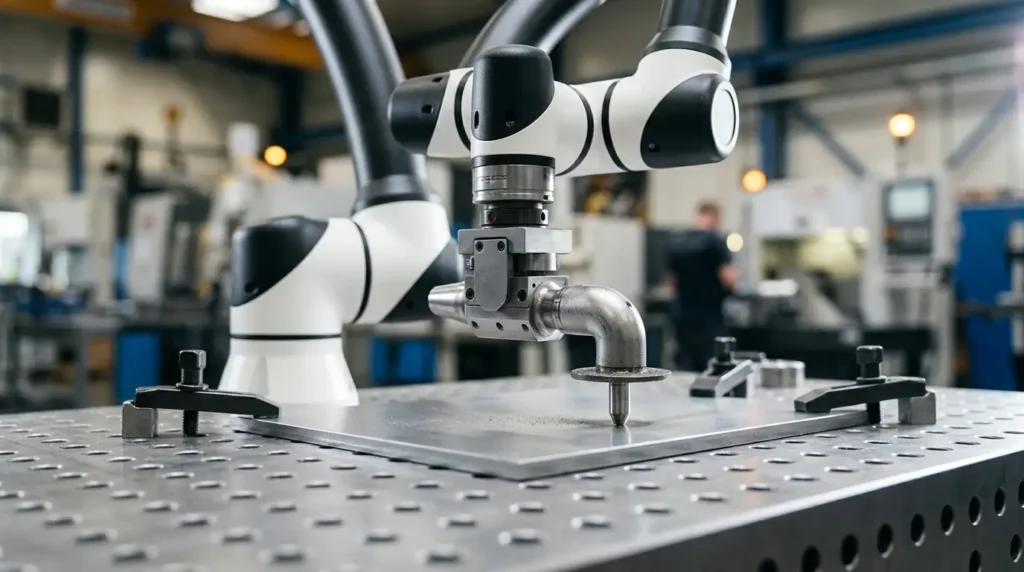
Esmerilar o pulir durante periodos prolongados implica vibración, ruido, partículas y posturas físicamente demandantes. No todo el retorno de la automatización se refleja en el tiempo de ciclo.
También existen beneficios potenciales relacionados con la reducción de la exposición y la redistribución del personal hacia actividades de supervisión, preparación o control de calidad.
Eso adquiere especial importancia cuando la empresa enfrenta rotación de personal, dificultad para cubrir determinadas posiciones o incapacidad para mantener personal especializado en tareas físicamente exigentes.
La automatización puede ayudar a utilizar el talento donde realmente aporta valor.
Soldadura y acabado deben verse como parte del mismo flujo
Una pieza no entiende departamentos.
Desde la perspectiva del producto, el corte, la preparación, la soldadura, el desbaste, el pulido, la pintura y el ensamble forman parte del mismo flujo. Por eso, optimizar una sola operación puede no ser suficiente.
Imagine que una celda de soldadura incrementa significativamente la producción, pero el área de acabado sigue operando de forma completamente manual.
El cuello de botella simplemente se mueve.
En ingeniería industrial, esa consecuencia es bastante común.
Automatizar una estación no implica necesariamente optimizar la planta. La oportunidad real surge al analizar el flujo completo.
Experiencia industrial más allá de la demostración
Cobion Automation cuenta con el respaldo del laboratorio vivencial de ACV Group, donde se utilizan cobots, máquinas de corte láser y otras soluciones de automatización en diferentes procesos y actividades reales.
Eso permite observar variables que solo aparecen cuando el equipo entra en contacto con producción: desgaste de consumibles, dificultad de acceso, tiempos de cambio, diferencias entre piezas, condiciones del fixture y comportamiento del proceso durante jornadas reales de trabajo.
Esta experiencia es particularmente valiosa en el acabado. Porque sobre el papel una trayectoria puede parecer sencilla. En producción pueden surgir variaciones, zonas difíciles de alcanzar, interferencias, abrasivos que alteran su comportamiento o piezas que requieren modificaciones en la fijación.
Conocer esos problemas antes de implementarlos reduce la incertidumbre.
¿Cómo saber si conviene automatizar el acabado?
El análisis debería comenzar por medir la operación actual y comprender con precisión dónde se encuentran las mayores oportunidades de mejora. Para ello, conviene revisar cuánto tiempo consume cada pieza, qué porcentaje requiere retrabajo, qué diferencias de calidad existen entre operadores, qué herramientas se utilizan y cuál es el costo asociado a los consumibles. También es importante identificar qué familias de piezas concentran el mayor volumen de producción y cuáles son las operaciones que generan mayor fatiga o esfuerzo físico en el personal.
Con esta información puede comenzar a construirse un caso técnico que permita determinar si la automatización realmente aporta valor al proceso.
No todos los procesos justificarán la automatización. Sin embargo, aquellos que combinan alta repetitividad, variabilidad en los resultados, tiempos de operación elevados y exigencias constantes de calidad suelen ser candidatos potenciales para una evaluación más profunda.
Del acabado artesanal al acabado controlado
La experiencia manual continuará siendo indispensable en muchas aplicaciones.
Pero cuando una operación comienza a convertirse en cuello de botella, el objetivo ya no debería ser exigirle al operador que trabaje más rápido.
Debería ser preguntarse si el proceso puede diseñarse mejor.
El verdadero salto tecnológico ocurre cuando el acabado deja de depender exclusivamente de la mano que sostiene la herramienta y pasa a depender de un método controlado.
Si su planta dedica una cantidad importante de horas a pulido, rectificado, desbaste, cepillado o desbarbado, contacte a Cobion Automation y presente una pieza representativa, los volúmenes de producción y el proceso actual.
Una evaluación técnica puede ayudar a determinar qué actividades son automatizables, qué fixture requiere la aplicación y qué arquitectura puede ofrecer mayor repetibilidad sin sacrificar la flexibilidad de su operación.
#CobionAutomation #PulidoIndustrial #Desbarbado #Desbaste #RectificadoIndustrial #Cobots #AutomatizacionIndustrial #Metalmecanica #RoboticaColaborativa #ManufacturaAvanzada #IngenieriaDeManufactura